激光雕刻 PCB 条码怎么读:不一定非要上昂贵的视觉系统
PCB 上的激光雕刻 Data Matrix 天生是低对比度的码:激光打掉阻焊露出铜,或把阻焊烧成哑光深色点阵,码靠表面几何成像,而不是油墨与纸的反差。这一个事实,既解释了通用扫码模组为什么吃力,也解释了完整视觉系统为什么常常是"过大的工具"。

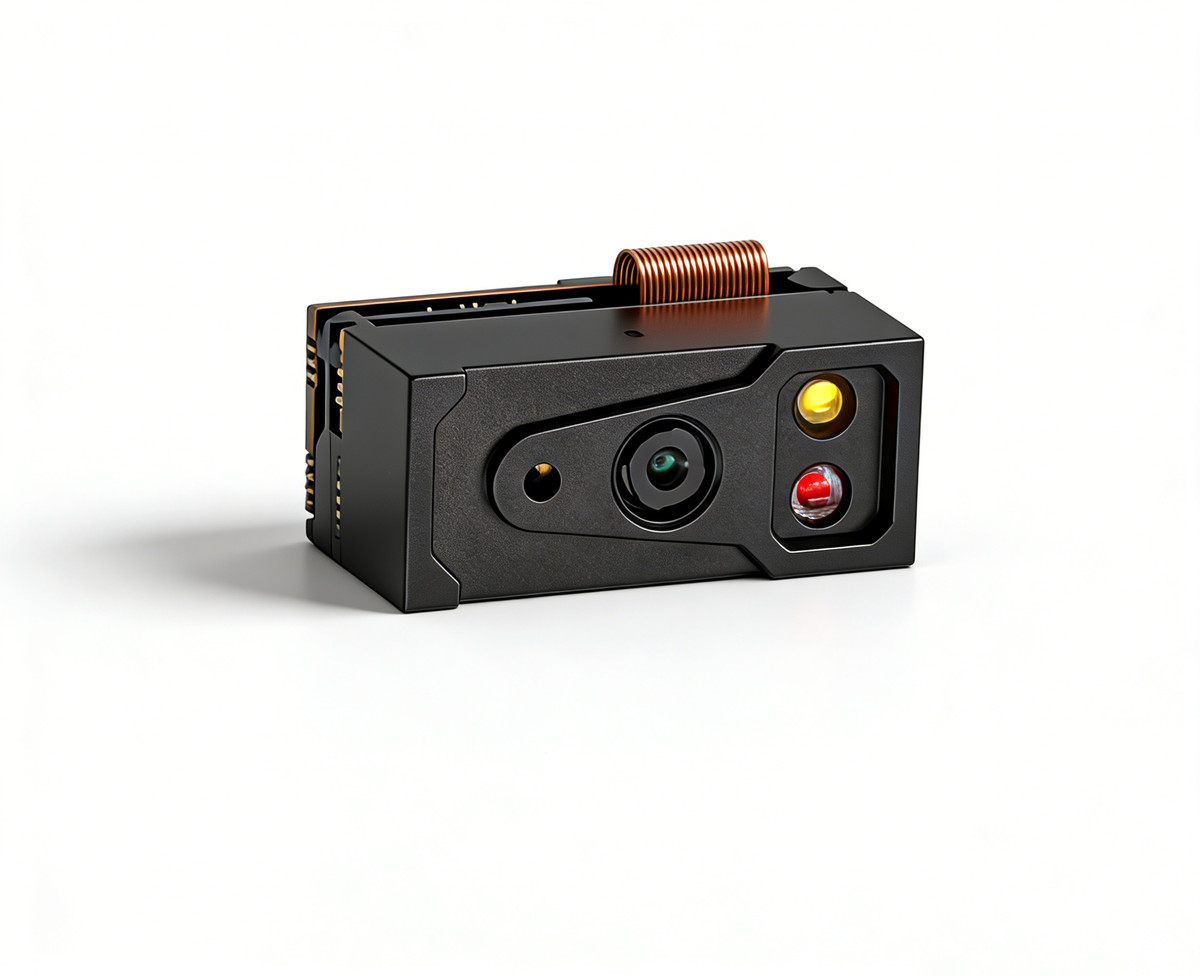
16.8 mm 厚的固定式读码器 · 为探针区旁的窄缝而做
一、这颗码到底长什么样
在绿油或黑油的 FR4 上,激光要么烧掉阻焊露出下面的铜,要么把阻焊碳化成哑光深色点。两种做法的单元与背景灰度差只有几级,深度差只有几十微米。漫射光下整颗码几乎是均匀的面,掠射光下同样一颗码却能清楚分开。
三条推论:照明角度比分辨率更关键;按印刷标签训练的解码器会把正常单元当噪声;同一颗码在两批不同供应商的板上表现可能不同。
二、三档硬件
| 档位 | 典型用途 | 在哪里止步 |
|---|---|---|
| 通用一维/二维模组 | 标签、屏幕码、票据 | 低对比度激光码 |
| 轻工业 DPM 读码器 | 单件单码、固定距离 | OCR、多面、破损码 |
| 完整视觉系统 | 外观检测、OCR、多面读码 | 成本、体积、集成周期 |
最容易被跳过的是中间这一档,而在 PCB 测试治具上,它往往就是正确答案。
三、中间档在什么情况下最优
如果任务是一块板、一颗 Data Matrix、一个固定位置、一个固定工作距离,那么需要的就是带 DPM 解码、带可控照明、体积足够小的读码器。镜头座、工控机、视觉授权只会增加成本和工时,不会提高读取率。
中间档的失效方式也很明确:码被破坏、码小于光学分辨极限、零件高度变化超出景深。这三件事都要用机械和工艺解决,不是换算法。
四、动手前先量四件事
- 单元尺寸。量最小的模块,不是整颗码的边长;每毫米几个模块决定光学能否分辨。
- 对比度。用打算用的光源拍最差的那颗码,单元与背景只差几级灰度,通用模组一定不够。
- 高度浮动。量整批板子的码面高度,把连接器和加强筋算进去,这个范围就是需要的景深。
- 节拍预算。按真实曝光时间测解码耗时,不要看演示。
五、决定成败的集成细节
- 把距离固定死。能重复定位的支架,胜过在变动高度上用更好的传感器。
- 把光控制住。合盖就是免费的对比度,挡掉环境光,每轮一致。
- 让窗口能擦。助焊剂气雾会落在窗口上,装在伸手可擦的位置。
- 供电要独立。和继电器、压合机构共用的 5 V 会掉压,单独稳压,FPC 尽量短。
- 用硬件触发。触发接在压合信号上,能消掉一整类漏读。
六、什么时候确实该上视觉系统
任务真的需要时就该买更大的工具:激光文字 OCR、组件多面读取、打标质量判级,或者码小于固定式读码器的分辨极限。反过来也一样是错:为了一个固定距离上的单颗码去买一套视觉系统。
七、一个具体的例子
G4503 属于中间这一档:49 × 21 × 16.8 mm 外壳、75 g、1600 × 1200 传感器;工作距离 30–300 mm,视场 42° × 31.5°;能读 PCB 上的激光雕刻码;USB / TTL-232 / RS-232 接口,单 5 V、电流小于 200 mA,8-pin FPC 出线。没有 IP 等级、没有以太网口、没有光耦 IO。
做治具设计时,G4503 产品页 上有彩页、规格书和外壳 STEP 模型,可以先把安装坑位和净空锥在 CAD 里核一遍,再开加工。