XL-8220AI 工业手持二维扫描器:DPM 与不同材质打标码怎么稳定识读
同一个二维码,印在标签上和直接打在零件上,完全是两回事。印出来的码黑白分明,镜头一拍就认;打上去的码没有纸、没有反差,靠的是表面凹凸和光线的角度。产线上相当一部分读码漏读,都出在这类直接打标码(DPM)上。 XL-8220AI 针对的就是这一步:用红、蓝、白三色多光谱光源主动切换,把不同材质、不同打标方式的码都读稳。
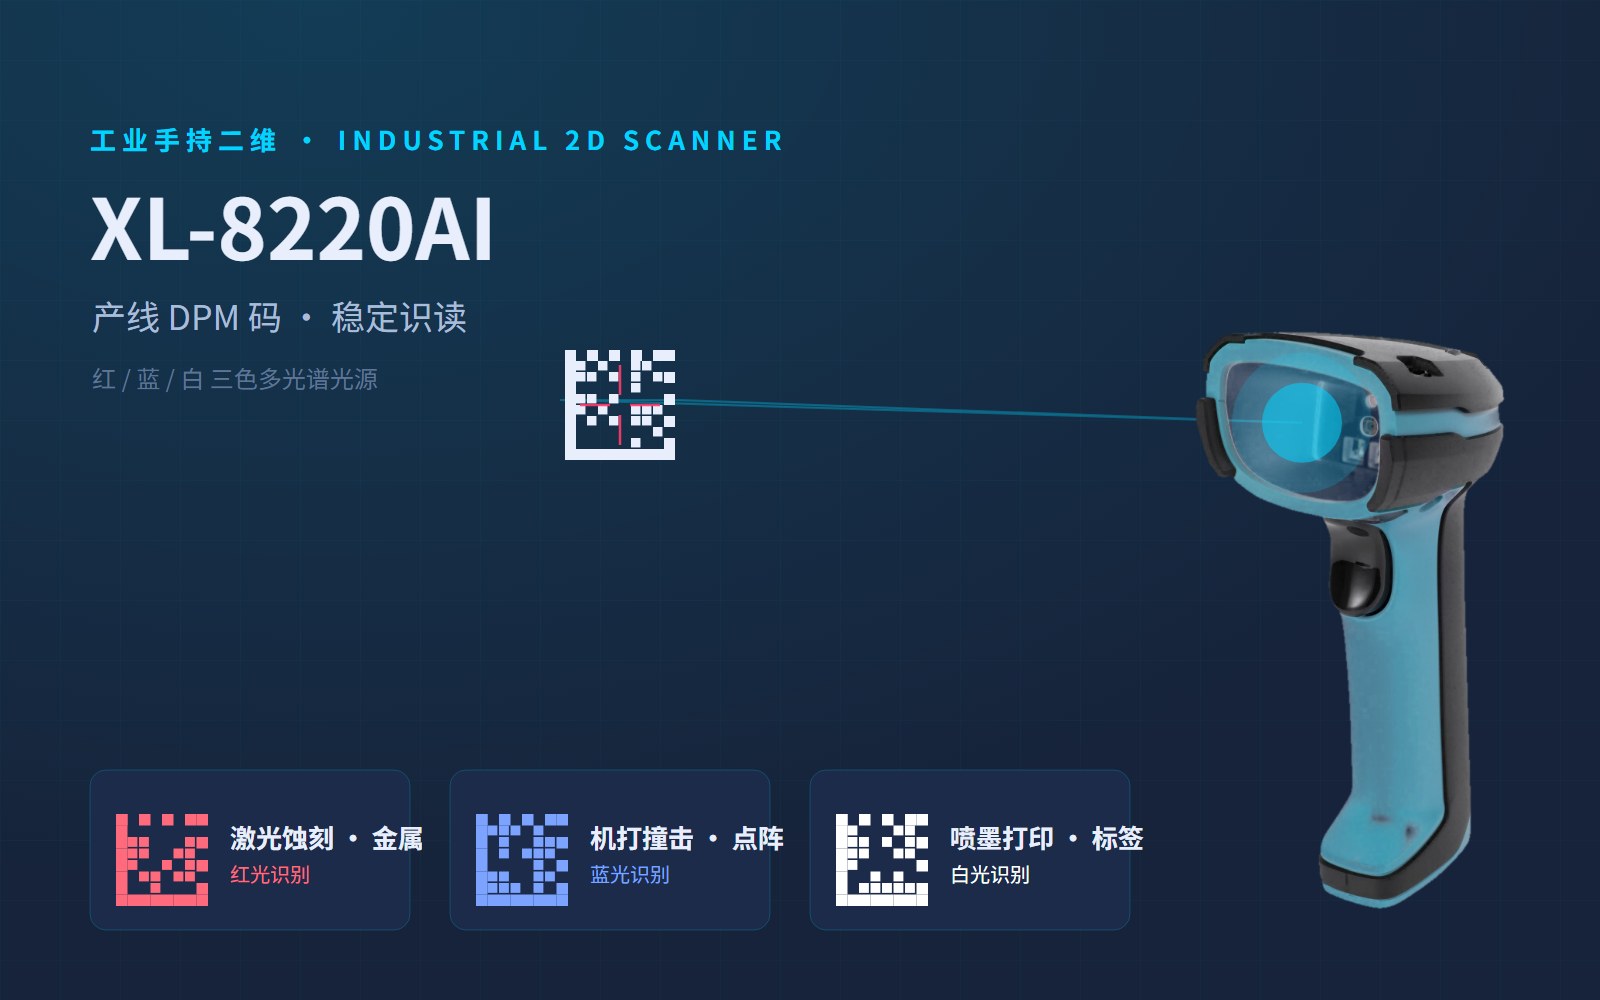
产线 DPM 的典型码型:激光蚀刻金属码、机打撞击点阵码、喷墨打印标签码
一、产线上四类最难读的码
第一是激光蚀刻码。为了省空间、耐磨损,金属零件和 PCB 上的 Data Matrix 多用激光直接打上去,是一层点阵,没有底色,靠凹凸深浅成像,对光线角度极敏感。
第二是机打撞击点阵码。一个个凹点敲在粗糙金属表面,反光严重,点与点之间对比弱,角度稍微一偏就糊。
第三是喷墨打印码。点阵松散、油墨易晕染,边缘发虚,高速产线上尤其容易读漏。
第四是化学腐蚀码。低对比、边缘不锐利,肉眼都难看清。
它们的共同点都一样:没有黑白反差,环境光一变、角度一偏,普通扫描器就读不出来。
二、三色光源,主动切换,自动记忆
XL-8220AI 的思路不是靠单一白光硬拉增益,而是用红、蓝、白三色多光谱光源,对不同材质主动切换,并把最佳配置自动记下来。
红光增强金属激光码的明暗反差,蓝光把机打点阵的凹凸感凸显出来,白光打亮喷墨标签这类普通介质。整个过程不用手动干预:传感器拍一帧,芯片判断码面材质,自动选对光再解码。
配合激光十字瞄准,在多条码环境里能精准锁定目标,避免误扫到旁边的码。
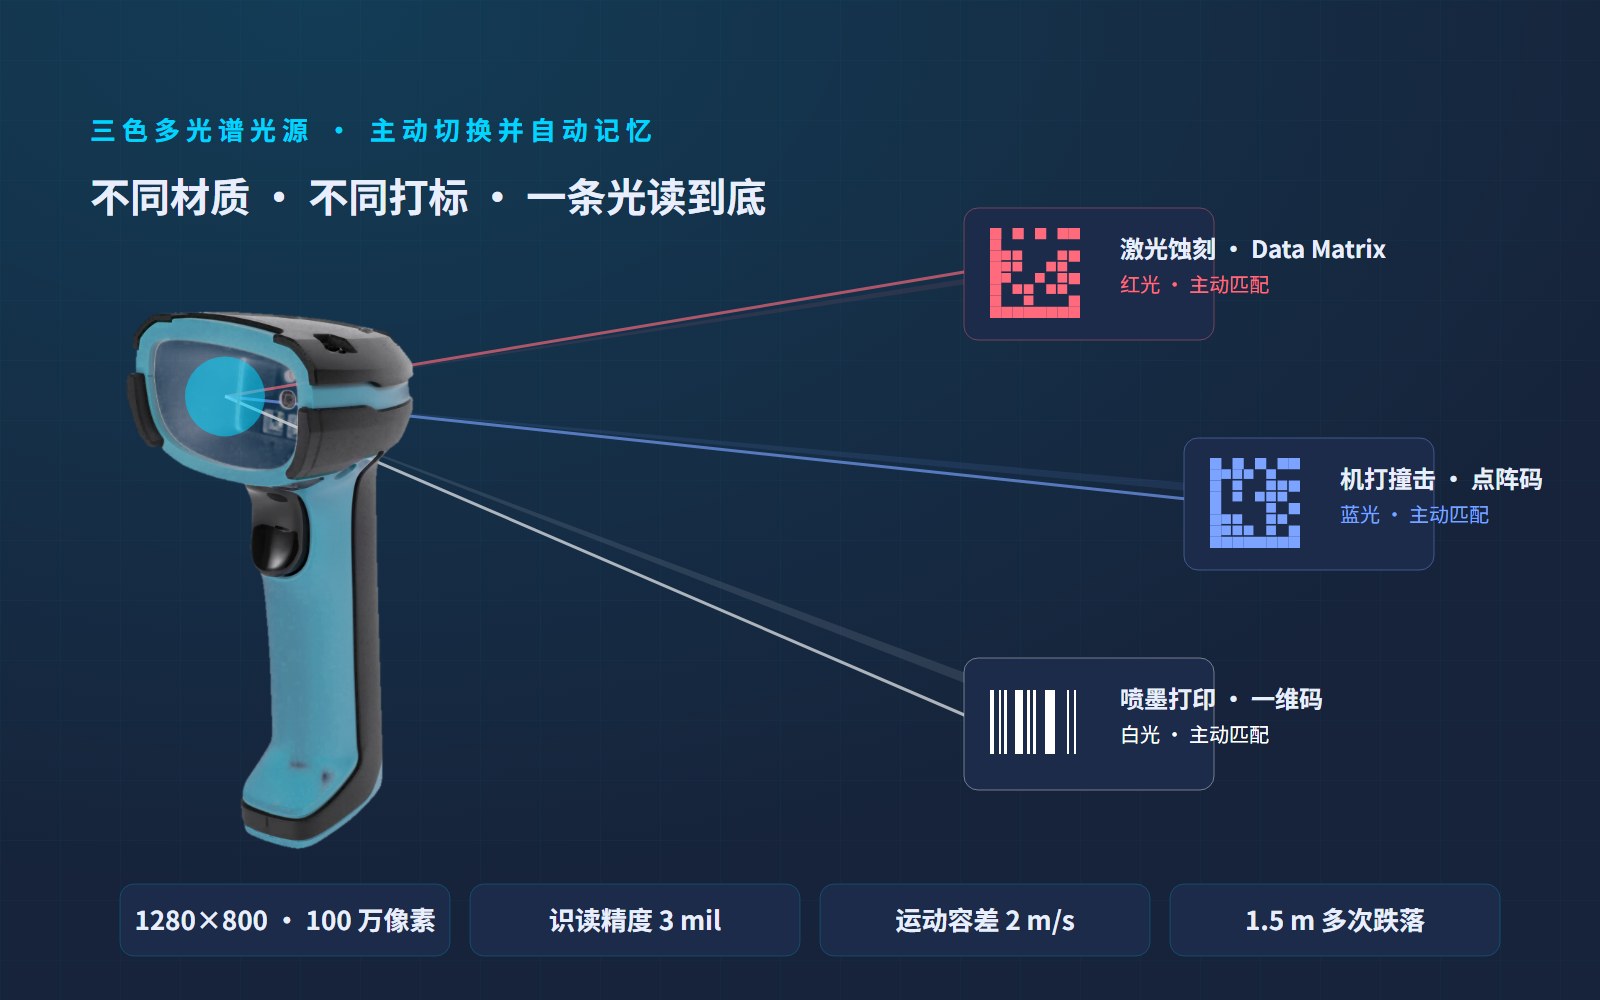
红 / 蓝 / 白三色光源主动匹配:激光蚀刻用红、机打点阵用蓝、喷墨标签用白
三、关键参数
下面这些参数,决定了它在产线上能放在什么位置、接什么系统。
| 项目 | 参数 |
|---|---|
| 图像传感器 | 1280 × 800(100 万像素)CMOS |
| 识读精度 | 3 mils |
| 光源 | 红 / 蓝 / 白三色多光谱,主动切换并自动记忆 |
| 视场角 | 48° × 42°,激光十字瞄准 |
| 运动容差 | 2 m/s,产线不停机读码 |
| 处理器 | CortexA7 1.2G 双核 + 自主知识产权解码算法 |
| 接口 | RS-232 / USB HID / USB COM(网口可选) |
| 防护 | 可承受多次 1.5 m 跌落;ESD 接触放电 8 kV / 空气放电 15 kV |
| 工作温度 / 湿度 | -10 ~ +50 ℃ / 5% ~ 95% |
四、工位落地要注意的四点
一,码质量先验收。用 ISO/IEC 15415(二维码)或 ISO/IEC 29158(DPM)评一次等级,等级低于 C 时,换哪台读码器都会漏,问题在打标参数,不在设备。
二,把姿态固定下来。运动容差 2 m/s 让工件在传送带上不停机也能读,但码面与扫描窗口的夹角、距离要稳定,别让工件在过站时晃动。
三,接口按系统选。USB HID 当键盘即插即用,RS-232 接 PLC 老设备,网口对接 MES 直接上数据,同一把枪三种都支持。
四,先寄样实测再定。拿真实工件、同一工位、同一光照连扫 200 次,分别记漏读和误读。漏读多半是光与曝光问题,可以调;误读是算法问题,更危险——它不报警,只会把错码写进系统。
五、结语
DPM 读码的难点从来不是「扫不扫得出来」,而是「扫得稳、不误读」。一把带三色主动光源的枪,能把现场八成的偶发读不出解决掉;剩下两成,靠码质量、工位姿态和流程规则。XL-8220AI 解决的是前一半,后一半要跟产线一起定。
如果你正在为产线 DPM 码选读码设备,可以把码型、打标方式、工位距离和节拍发过来,我们按实际工况给选型建议并安排样品实测。