XL-S20-AI 工业扫描枪:3C 电子单品级追溯怎么落地
3C 行业的追溯要求,和仓储、零售不一样。仓库扫的是箱码,错一箱可以重扫;3C 产线扫的是每一块板、每一个中框、每一颗连接器,一个码读错,整机的序列号就和实际装配对不上。 XL-S20-AI 解决的就是这一步:1296×816 CMOS 配 AI 解码,红白双光源,针对的就是 DPM、低对比度与微小码。
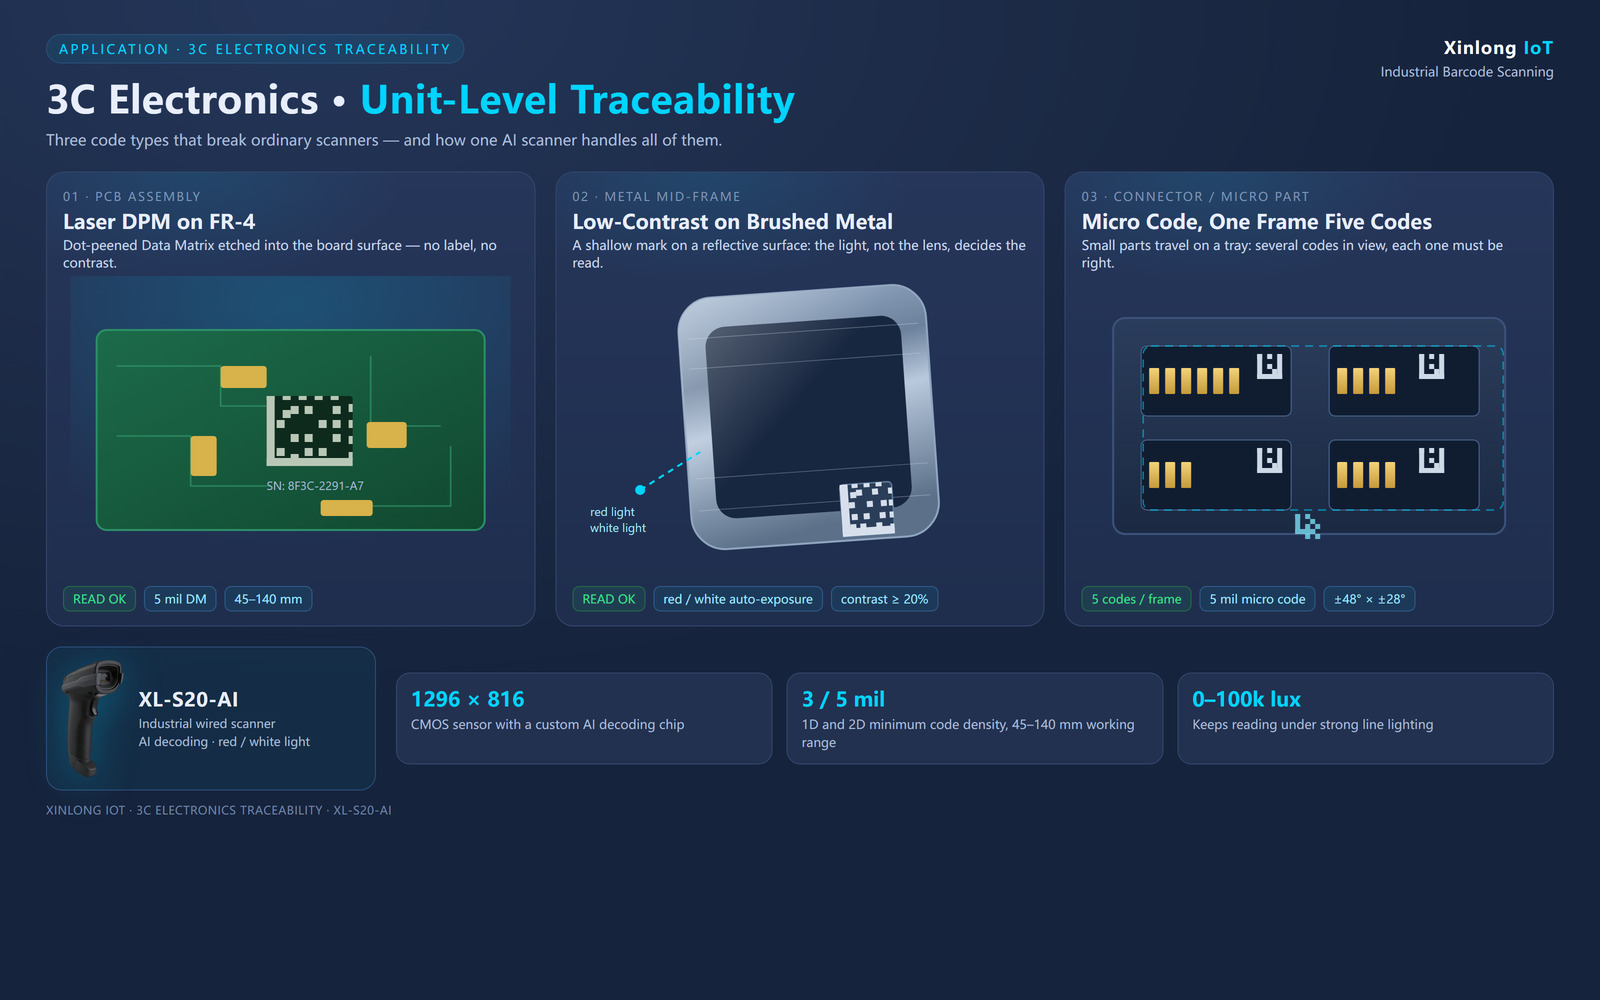
3C 追溯的三类码:PCB 上的激光 DPM、金属中框的低对比打标、托盘里的 5 mil 微码
一、为什么 3C 要做到单品级
整机厂对上游的要求,已经从"批次可追溯"变成"单件可追溯"。一块主板、一个中框、一颗连接器,都要能反查到生产批次、工位、操作员和测试数据。做召回时,范围能缩到一个批次而不是整月产量;做良率分析时,能定位到具体工位而不是整条线。扫码这个动作看起来不起眼,却是整条追溯链的地基。
二、3C 产线上四种最容易失手的码
第一是 PCB 上的激光 DPM。为了省贴标空间和成本,主板、FPC 上的 Data Matrix 多半是激光直接打在板面上的点阵码,没有标签、没有黑白反差,靠的是凹凸深浅成像。
第二是金属中框和结构件。阳极氧化或拉丝表面会反光,打标又浅,用普通扫描器,角度一变就读不出来。
第三是连接器、摄像头模组这类微小零件。码往往只有 3–5 mil,一个模组几个毫米见方,镜头分辨率不够,看到的只是一团糊。
第四是一帧多码。托盘里一次过四五个零件,每个都有自己的码,读漏一个,后面的绑定关系全错。
三、XL-S20-AI 对这四件事的处理
针对低对比度:默认红、白双光源,配合智能 AE,会按场景自动选光并记住最佳配置。阴阳码、倾斜 DPM、浅打标这类肉眼都费劲的码,靠的不是单纯拉增益,而是光源切换加算法判断。
针对一帧多码:单帧最多同时识读 5 个条码,托盘过站时不必逐个对准。
针对距离:Data Matrix 10 mil 的景深是 45–140 mm,Code 128 3.3 mil 是 50–110 mm,PDF417 5 mil 是 45–110 mm。这三个数字决定工位怎么摆——扫描窗口到码面的距离要落在区间里,而不是"差不多就行"。
| 项目 | 参数 |
|---|---|
| 图像传感器 | 1296 × 816 CMOS,定制 AI 解码芯片 |
| 识读精度 | 1D ≥ 3 mil / 2D ≥ 5 mil |
| 光源 | 白光 + 红色补光,红光十字瞄准 |
| 景深 | DM 10 mil 45–140 mm / Code 128 3.3 mil 50–110 mm / PDF417 5 mil 45–110 mm |
| 视场角 | ±48°(水平)/ ±28°(垂直) |
| 打印对比度 | ≥ 20% |
| 旋转 / 倾斜 / 偏转 | ±360° / ±60° / ±60° |
| 接口 | USB(默认)/ TTL / RS232 |
| 供电 | DC 5 V,约 500 mA |
| 工作温度 / 湿度 | −20 ℃ ~ +50 ℃ / 5%–95%(无凝结) |
| 环境光照 | 0–100,000 lux |
| 尺寸 / 重量 | 171 × 81 × 68 mm / 140 g |
接口上支持 USB(默认)、TTL、RS232 三种。多数工位用 USB HID 直接当键盘输入,老设备或 PLC 工位用 RS232/TTL,换接口不用换枪,备件种类也能压下来。
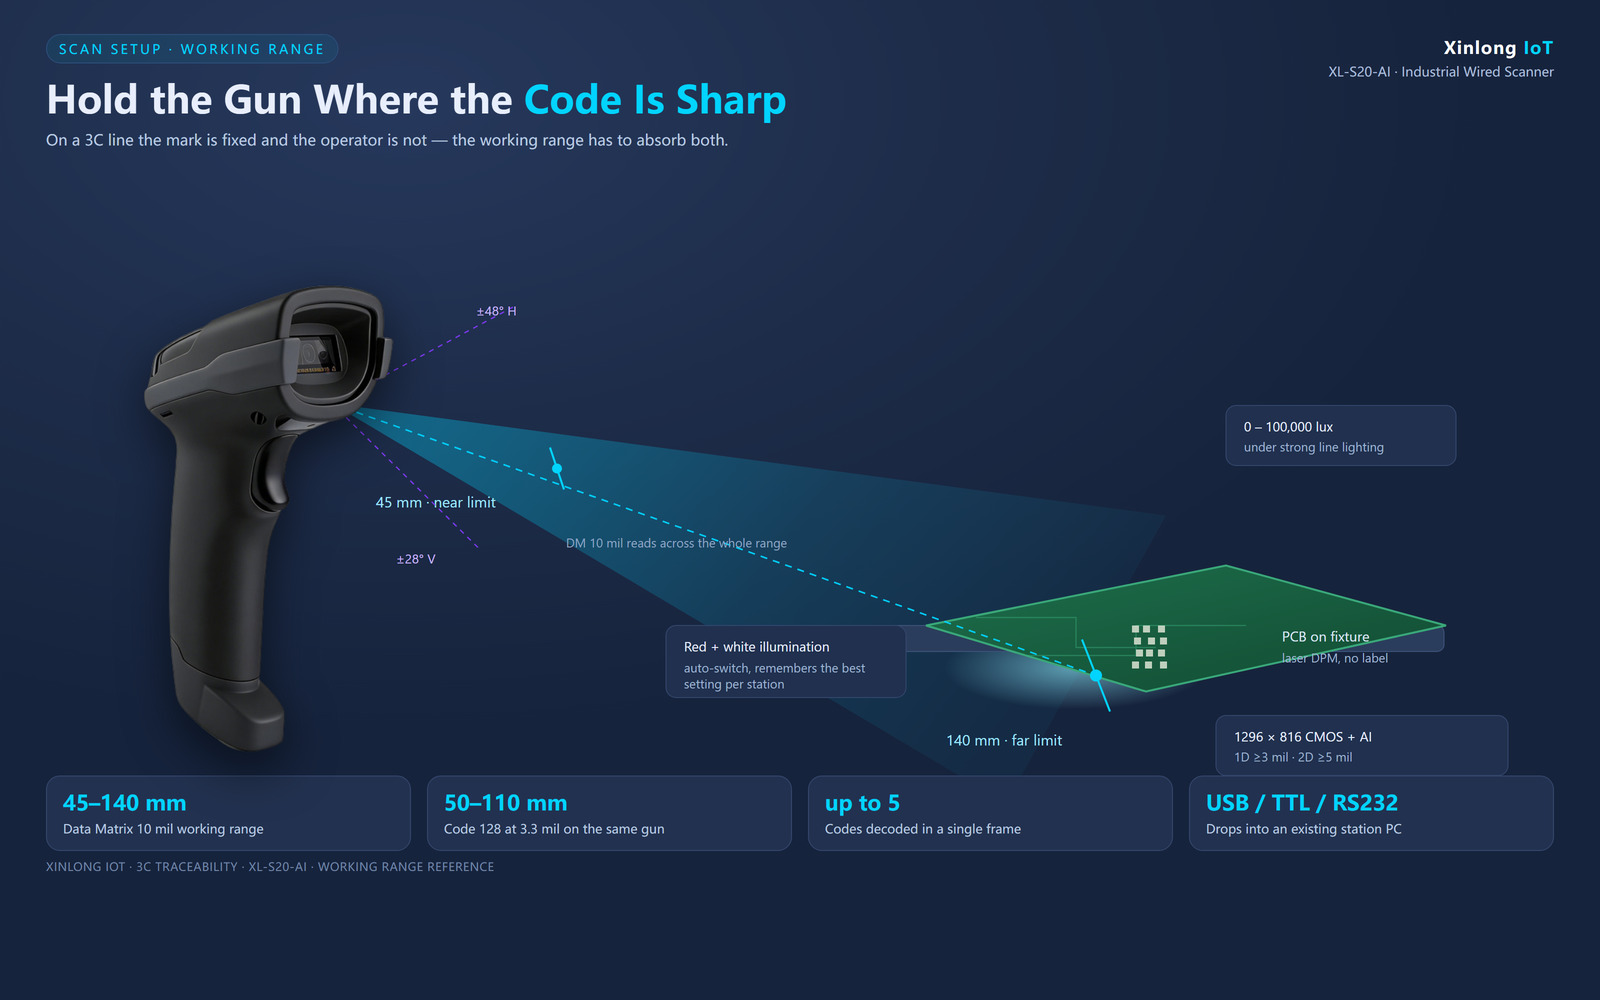
工位距离落在 45–140 mm(DM 10 mil)之间,读码最稳
四、工位落地要注意的四件事
一,先把距离定死。手持枪最容易随手一伸就出了景深。建议做一个简单的限位治具或支架,让窗口到码面的距离稳定在 60–100 mm,这是最从容的一段。
二,码质量先验收再上线。用 ISO/IEC 15415(二维码)或 29158(DPM)做一次等级评定。DPM 码等级低于 C 时,换哪台读码器都会漏读,问题在打标参数,不在设备。
三,绑定规则写清楚。一帧五个码,谁是产品码、谁是托盘码、读漏一个时报警还是放行,这些要在上位机里定义好。扫描枪负责把码读出来,通过 USB HID、TTL 或 RS232 送出去,业务逻辑留在 MES 侧。
四,注意工件摆放角度。金属件正对光源会出现镜面反射,把码面"打白"。让工件与光轴保持 10–15° 的夹角,或者加一层漫射板,往往比换设备更有效。
五、选型时怎么验证
不要只看参数表。拿三样真实样品去试:一块打了 DPM 的主板、一个拉丝金属中框、一盘 5 mil 的连接器码。在同一工位、同一光照下连续扫 200 次,分别记录漏读和误读的次数。漏读多半是光源和曝光的问题,可以调;误读是算法问题,更危险——它不会报警,只会把错误的序列号写进系统。
六、结语
3C 追溯的难点从来不是"扫不出码",而是"扫得稳定、扫得可追溯"。一把带 AI 解码和双光源的枪,能把现场八成的偶发读不出解决掉;剩下两成,要靠码质量、工位距离和流程规则。XL-S20-AI 解决的是前一半,后一半需要和产线一起定。
如果你正在为 3C 产线选读码设备,可以把码型、打标方式、工位距离和节拍发过来,我们按实际工况给选型建议并安排样品实测。